

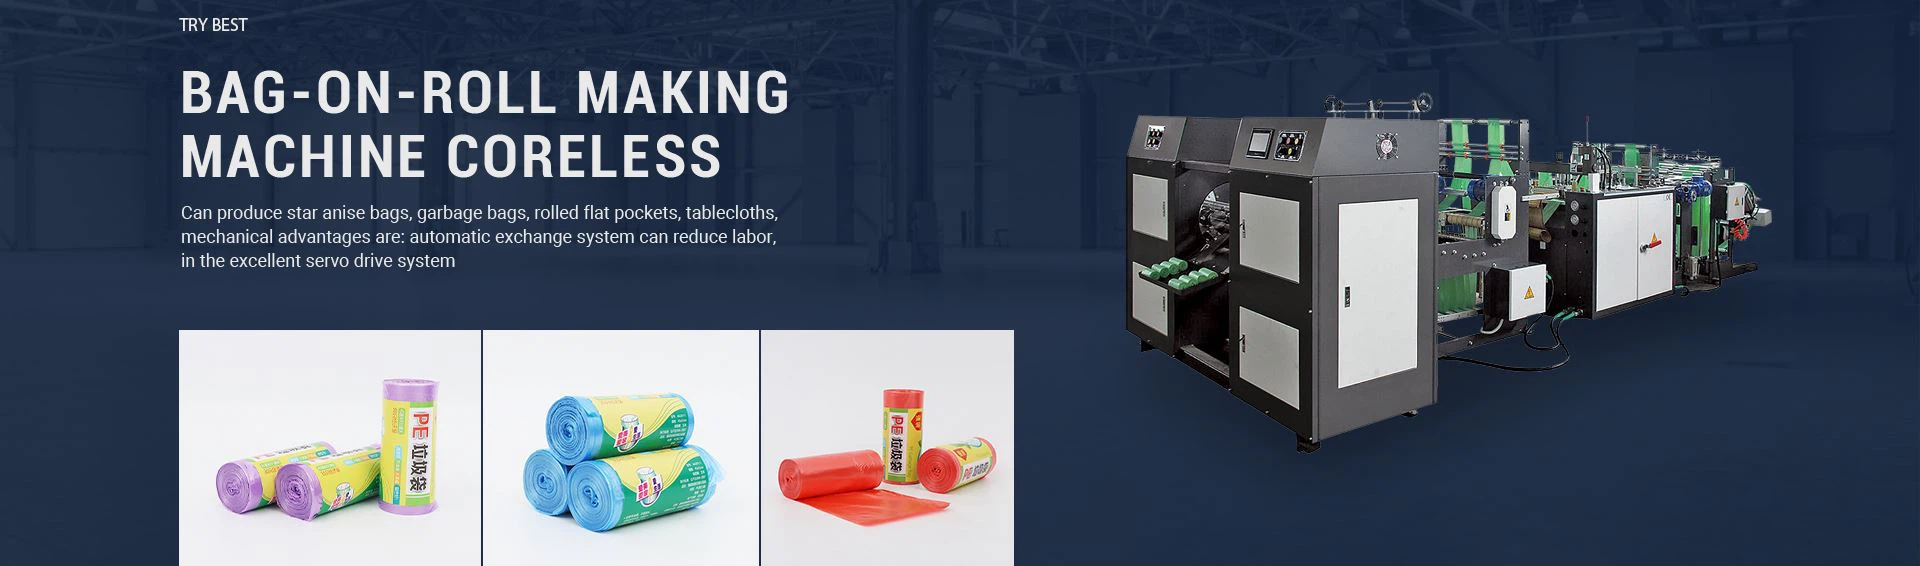
Kaip sureguliuoti visiškai automatinę vyniojimo maišų gamybos mašiną? Praktinio mokslo populiarinimas
Apvijos nuokrypis yra labiausiai paplitęs ir varginantis gedimas kasdieninėje automatinio šiukšlių maišų maišymo mašinos gamyboje. Nesvarbu, ar tai būtų ištisinių ritinių šiukšlių maišų gamyba, ar plėvelinės medžiagos paruošimas ir vyniojimas, įvykus nuokrypiui plėvelės ritinys bus sandarus ir laisvas iš vienos pusės, nelygūs kraštai, atsiras raukšlių. Sunkiais atvejais tai tiesiogiai sukels visos plėvelės laužą, labai pagerins atliekų kiekį ir paveiks gamybos grafiką. Kai daugelis operatorių susiduria su nukrypimu, jie aklai koreguoja korekcijos prietaisą, paliatyvias, dažnai pasikartojančias problemas. Tiesą sakant, apvijos nuokrypis yra ne vienas gedimas, o disbalansas, kurį sukelia įtempimas, volas, korekcija, medžiagos ir įrangos lygiai. Kartu su praktine patirtimi, šiame straipsnyje sistemingai paaiškinamos nukrypimų priežastys ir atliekami derinimo veiksmai, kad operatorius greitai išspręstų problemą.
Visų pirma, pagrindinis principas yra užtikrinti sklandų plėvelės suvyniojimą, kuris yra „tiesi linija, vienodas įtempimas ir simetriškas jėgos pasiskirstymas“. Pakavimo į maišus mašina nuo pašarų, traukos, karščio sandarinimo iki vyniojimo visas procesas priklauso nuo ritininio balanso transportavimo. Bet koks nukrypimas, netolygus įtempimas arba ritinėlio disbalansas bet kuriame taške galiausiai atsispindės apvijos nuokrypyje. Yra dviejų rūšių dienos nuokrypis: reguliarus fiksuotas nuokrypis ir atsitiktinis nuokrypis. Šių dviejų problemų derinimo metodai yra visiškai skirtingi ir juos reikia spręsti tikslingai.
Pirmasis elementaraus derinimo veiksmas – patikrinti tiekimo ir iškrovimo standartus. Daugumą nukrypimų sukelia nestabilus priekinės dalies tiekimas. Pirmiausia patikrinkite, ar žaliavos plėvelės ritinys yra įdėtas į centrą, ar padavimo ašis yra horizontali ir ar užraktas yra pritvirtintas. Plėvelės ritinio pasukimas iš vienos pusės į kitą gali tiesiogiai sukelti tiekimo nukrypimą. Antra, patikrinkite maitinimo įtempimo slopinimą. Jei įtampa per maža, plėvelė atsipalaiduos, purtysis ir nuslys iš vienos pusės į kitą; jei įtempimas yra per didelis, plėvelė taps įtempta ir iškreipta. Praktinis derinimo metodas: tiksliai sureguliuokite tiekimo slopinimą, užtikrinkite, kad plėvelė padavimo procese būtų vidutiniškai elastinga, nesvyruotų, nebūtų laisva, užtikrinkite, kad padavimo procesas būtų vienodas, sklandus, ir sumažinkite šalinimo problemas iš šaltinio.
2 veiksmas Šerdies derinimas: sukalibruokite kiekvieno konvejerio ritinėlio veleno lygumą ir lygiagretumą. Transportavimo guminis volas, įtvaras ir traukimo volelis yra pagrindinės maišelių gamybos mašinos sudedamosios dalys. Po ilgo veikimo ritininis velenas lengvai nusidėvi, pleiskanoja, deformuojasi, atsipalaiduoja arba galas yra nelygus, nelygiagretus, todėl plėvelės jėgos pasislenka į vieną pusę. Specifinė operacija: sustabdykite, nuvalykite plastiko likučius, dulkes, alyvos dėmes ir pan., ritinėlio veleno paviršių, venkite netolygios trinties; patikrinkite ritinėlio tvirtinimo varžtą, lygumą, įsitikinkite, kad visi ritinėlių velenai yra lygiagreti simetrija; guminis volas, jei viena pusė smarkiai susidėvi, reikia laiku pakeisti, kad būtų išvengta nuolatinio deformacijos.
Trečias žingsnis – tikslus derinimas: infraraudonųjų spindulių automatinės korekcijos sistemos parametrai. Automatinė pakavimo į maišus mašina su fotoelektrine korekcijos sistema yra pagrindinis įtaisas nuokrypiui koreguoti. Daugelis nukrypimų problemų kyla dėl neteisingo korekcijos parametro. Jei korekcijos jautrumas yra per didelis, o įranga dažnai tiksliai sureguliuojama, plėvelė sukels drebėjimą ir nedidelį nuokrypį; jei jautrumas yra per mažas, kad būtų galima laiku ištaisyti nuokrypį, kaupimasis sukels rimtą nukrypimą. Praktinis derinimas: koreguokite koregavimo jautrumą pagal plėvelės storį ir veikimo greitį. Sumažintas jautrumas plonoms, minkštoms plėvelėms, tinkamas padidintas jautrumas storoms plėvelėms ir fotoelektrinio zondo kalibravimas, siekiant užtikrinti, kad jis būtų centre ir sulygiuotas su plėvelės kraštu be kliūčių ar deformacijų, kad būtų užtikrinta tiksli korekcijos reakcija.
4 veiksmas: galutinis derinimas: suderinkite apvijos įtempimą su volo slėgiu. Įtempimo disbalansas apvijos pabaigoje yra pagrindinė vėlyvosios apvijos nuokrypio priežastis. Per didelis apvijos įtempimas sukelia plėvelės tempimą ir deformaciją, o kraštai įsitempia ir rieda į vidų; dėl per mažo įtempimo membrana susisuka ir deformuojasi, todėl pasislenka. Tuo pačiu metu vyniojamojo ritinėlio slėgis yra netolygus, todėl vyniojimo plėvelė vienoje pusėje įsitempia, o kita atsipalaiduoja, o tai sukelia išnirimą ir nukrypimą. Derinimo metu spaudimo voleliu žingsnis po žingsnio sureguliuokite apvijos įtempimo rankenėlę, kad įsitikintumėte, jog apvija yra sandari, lygi, nesusiraukšlėjusi ir nenukrypsta, o įtempimas yra stabilus ir banguotas.
Galiausiai, atlikite kasdienę profilaktinę priežiūrą, pašalinkite nukrypimus iš esmės. Kasdienėje gamyboje įranga turi būti išdėstyta horizontaliai, o vožtuvo korpusas neturi būti pakreiptas; periodiškai valomas ritinėlio velenas, kalibruojama korekcijos sistema ir patikrinamas varžtų sandarumas; o žaliavos plėvelė turi būti pakeista ir sumontuota centrinėje vietoje bei pritvirtinta. Tuo pačiu metu venkite didelės įrangos perkrovos ir sumažinkite medžiagos drebėjimą bei nuokrypį.
Trumpai tariant, apvijų šališkumas nereikalauja aklo derinimo. Pagal trikčių šalinimo seką „priekinė dalis, galinė dalis, mechaninis ir elektrinis valdymas“, padavimas, ritininis velenas, korekcija ir apvijos įtempimas gali būti kalibruojami iš eilės, kad būtų greitai išspręsta problema. Standartinis derinimas ir reguliari priežiūra gali ne tik padaryti apviją stabilią ir tvarkingą, bet ir labai sumažinti atliekų kiekį, pagerinti šiukšlių maišų kokybę ir gamybos efektyvumą.


